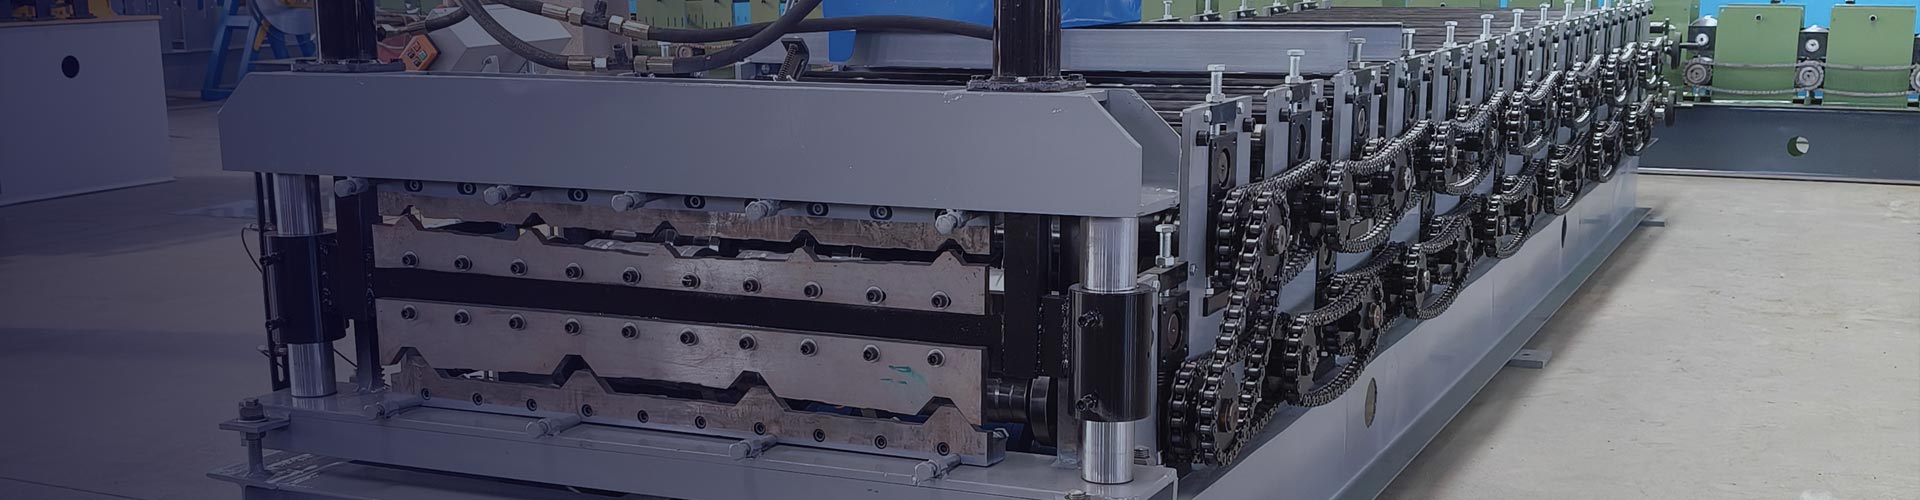
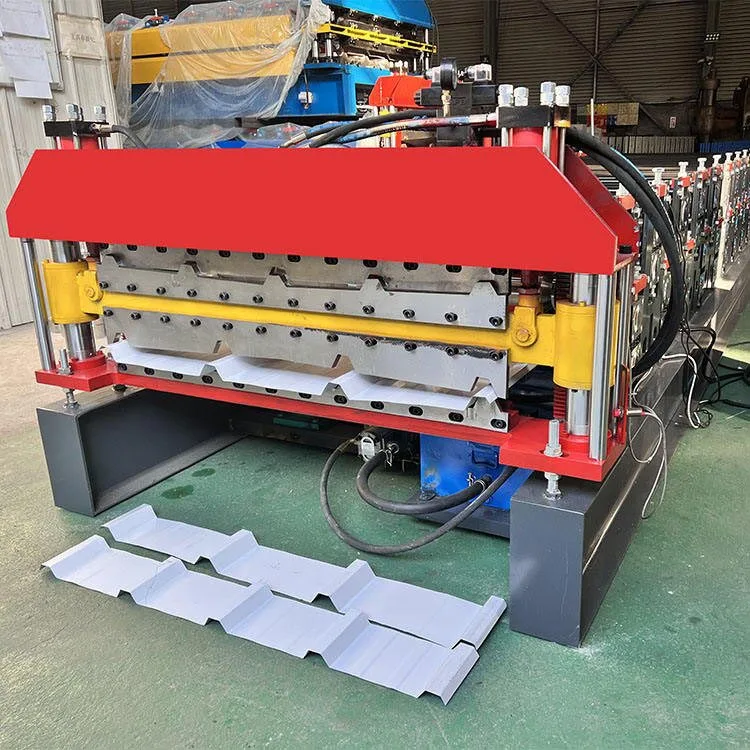
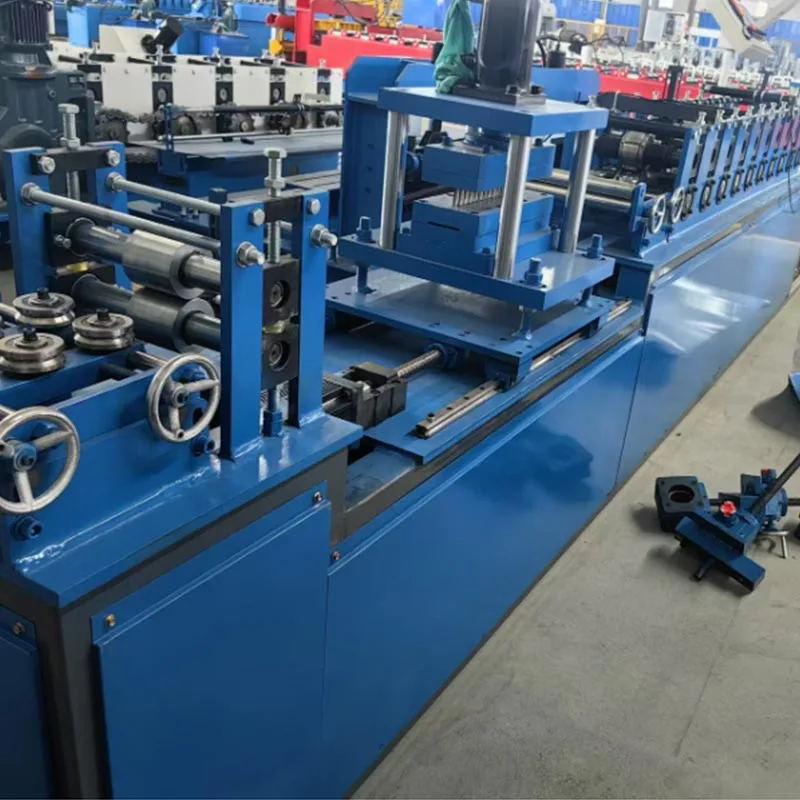
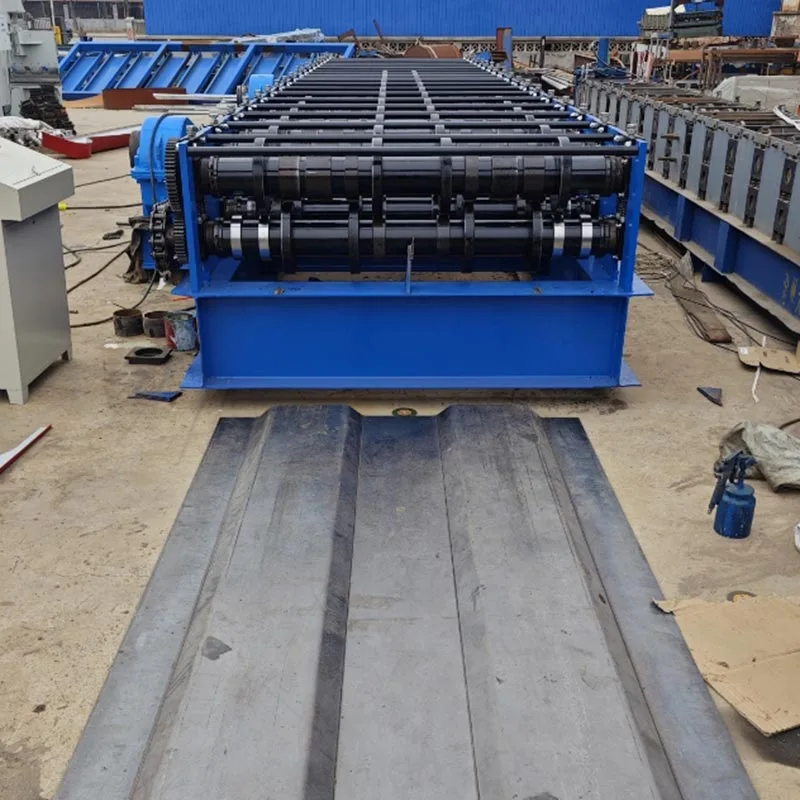
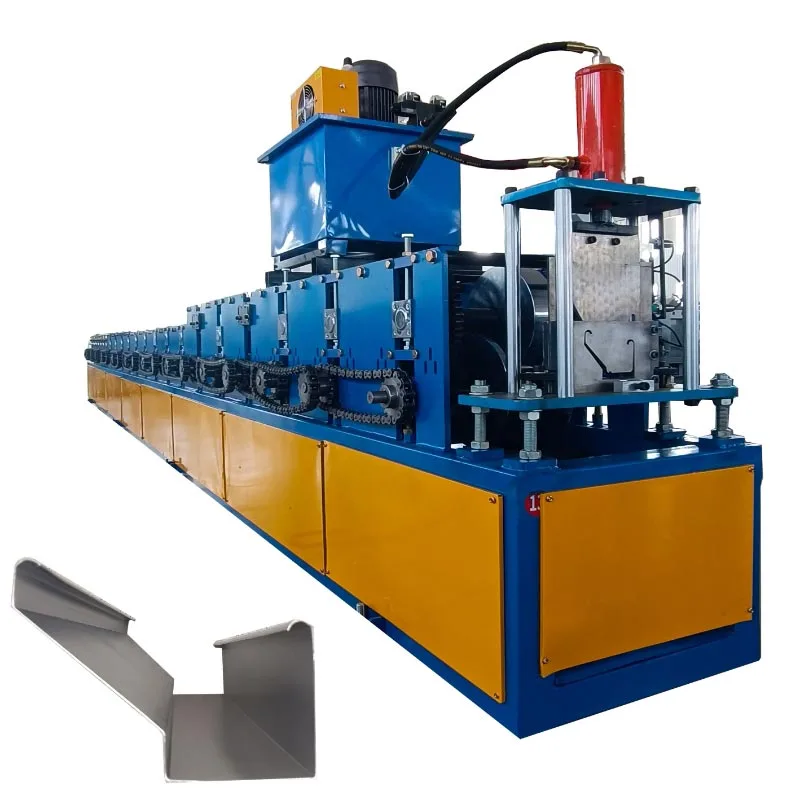
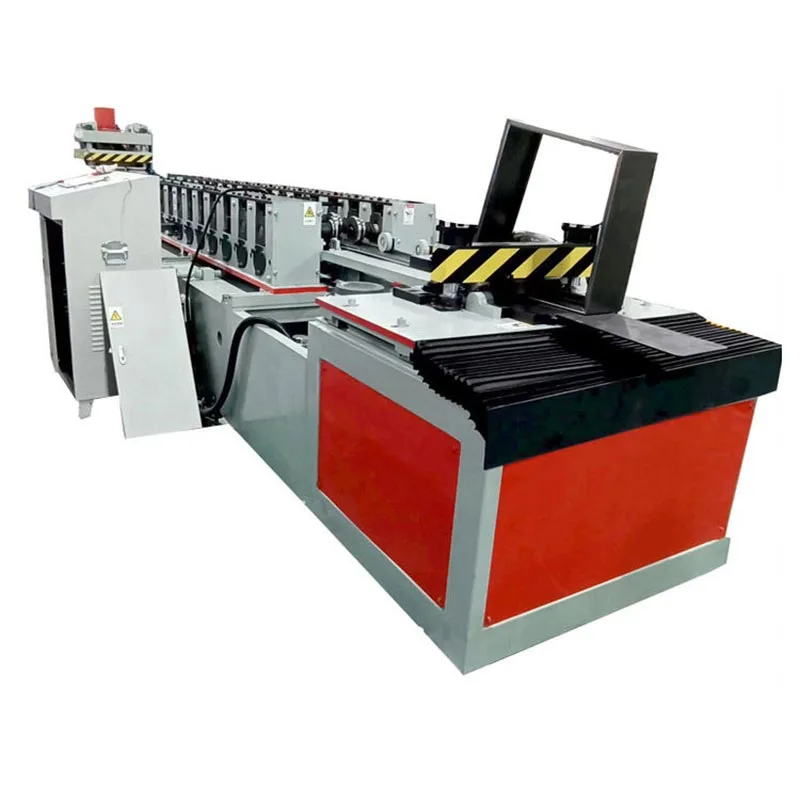
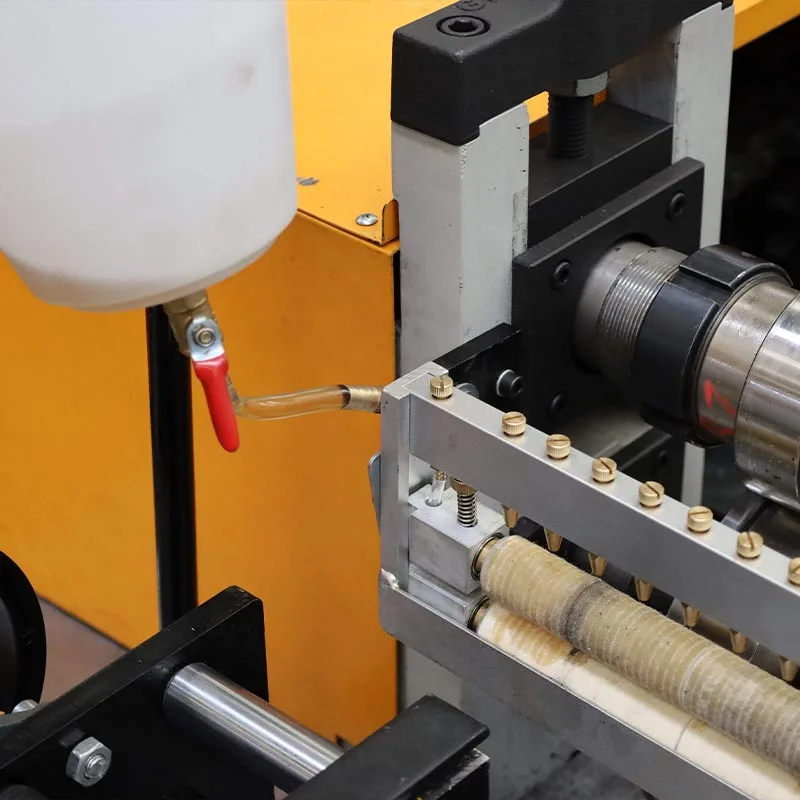
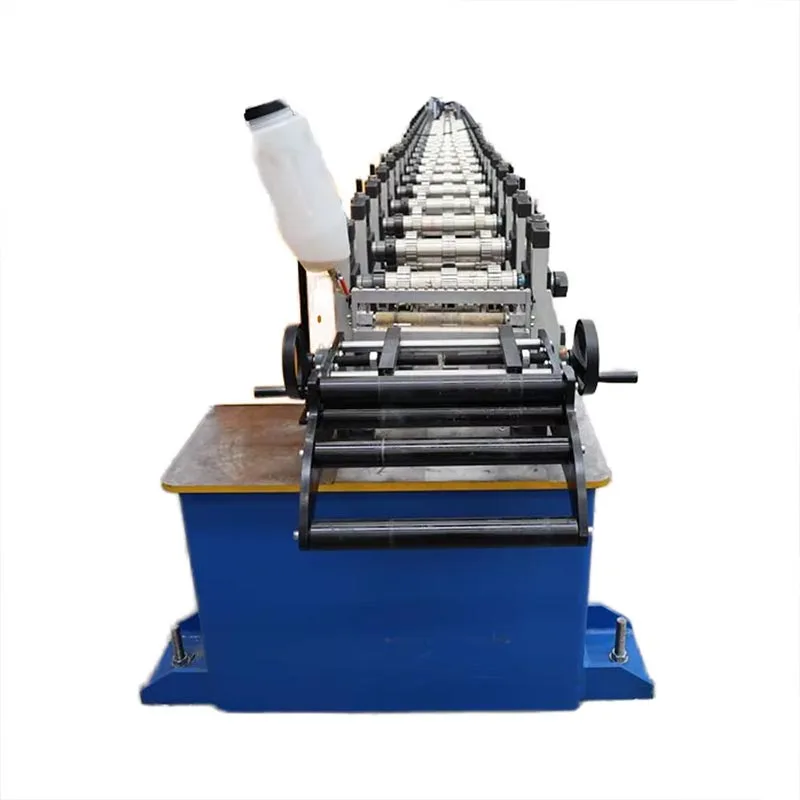
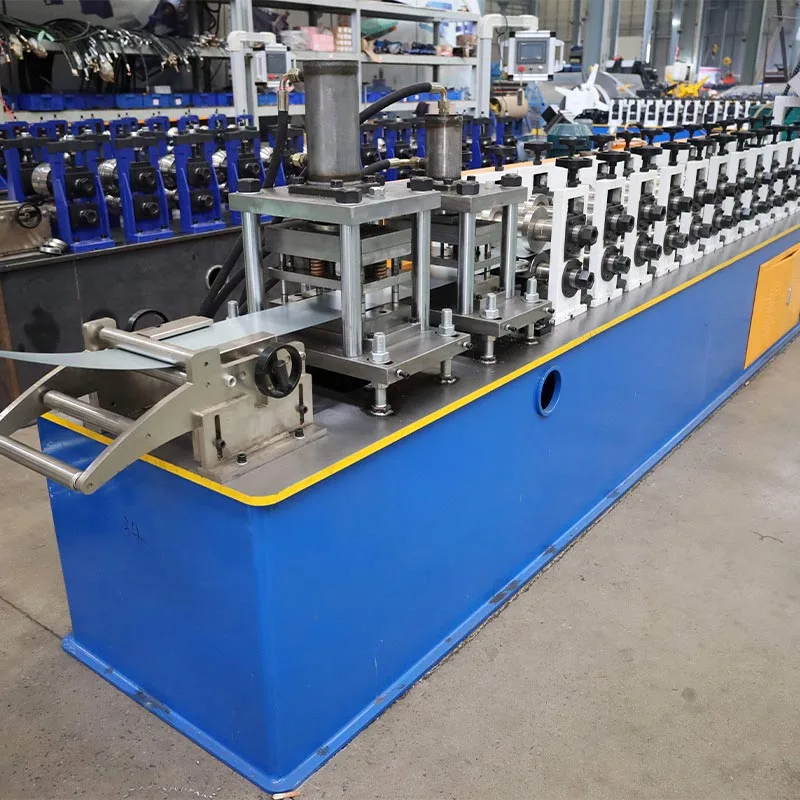
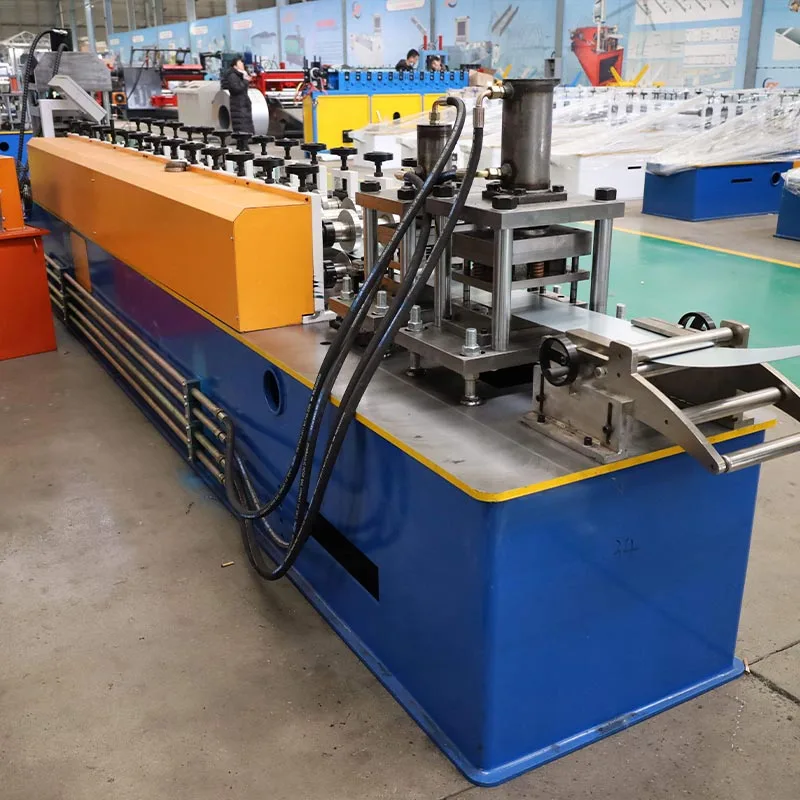
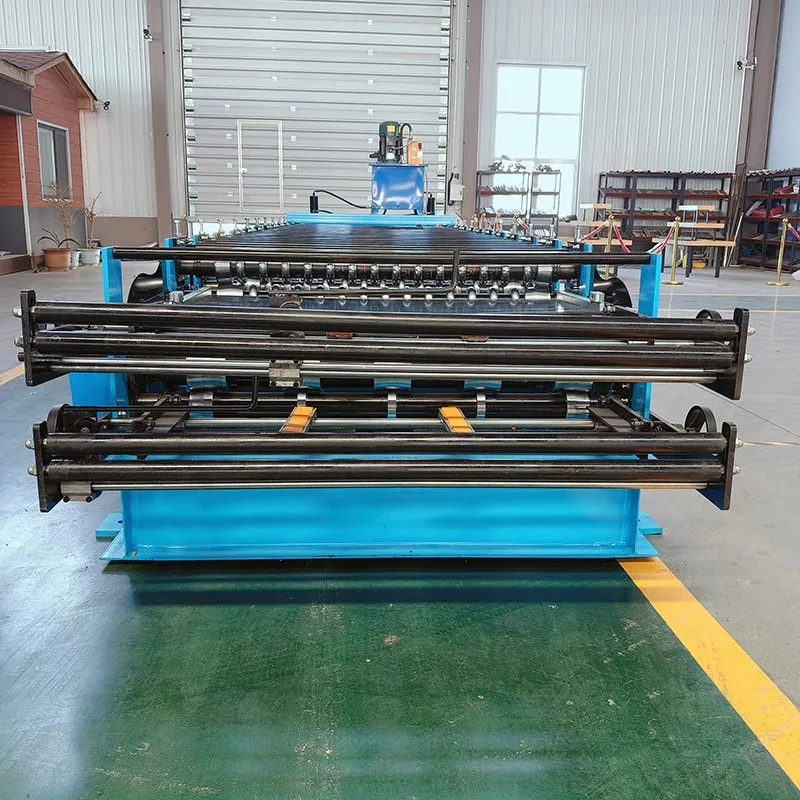
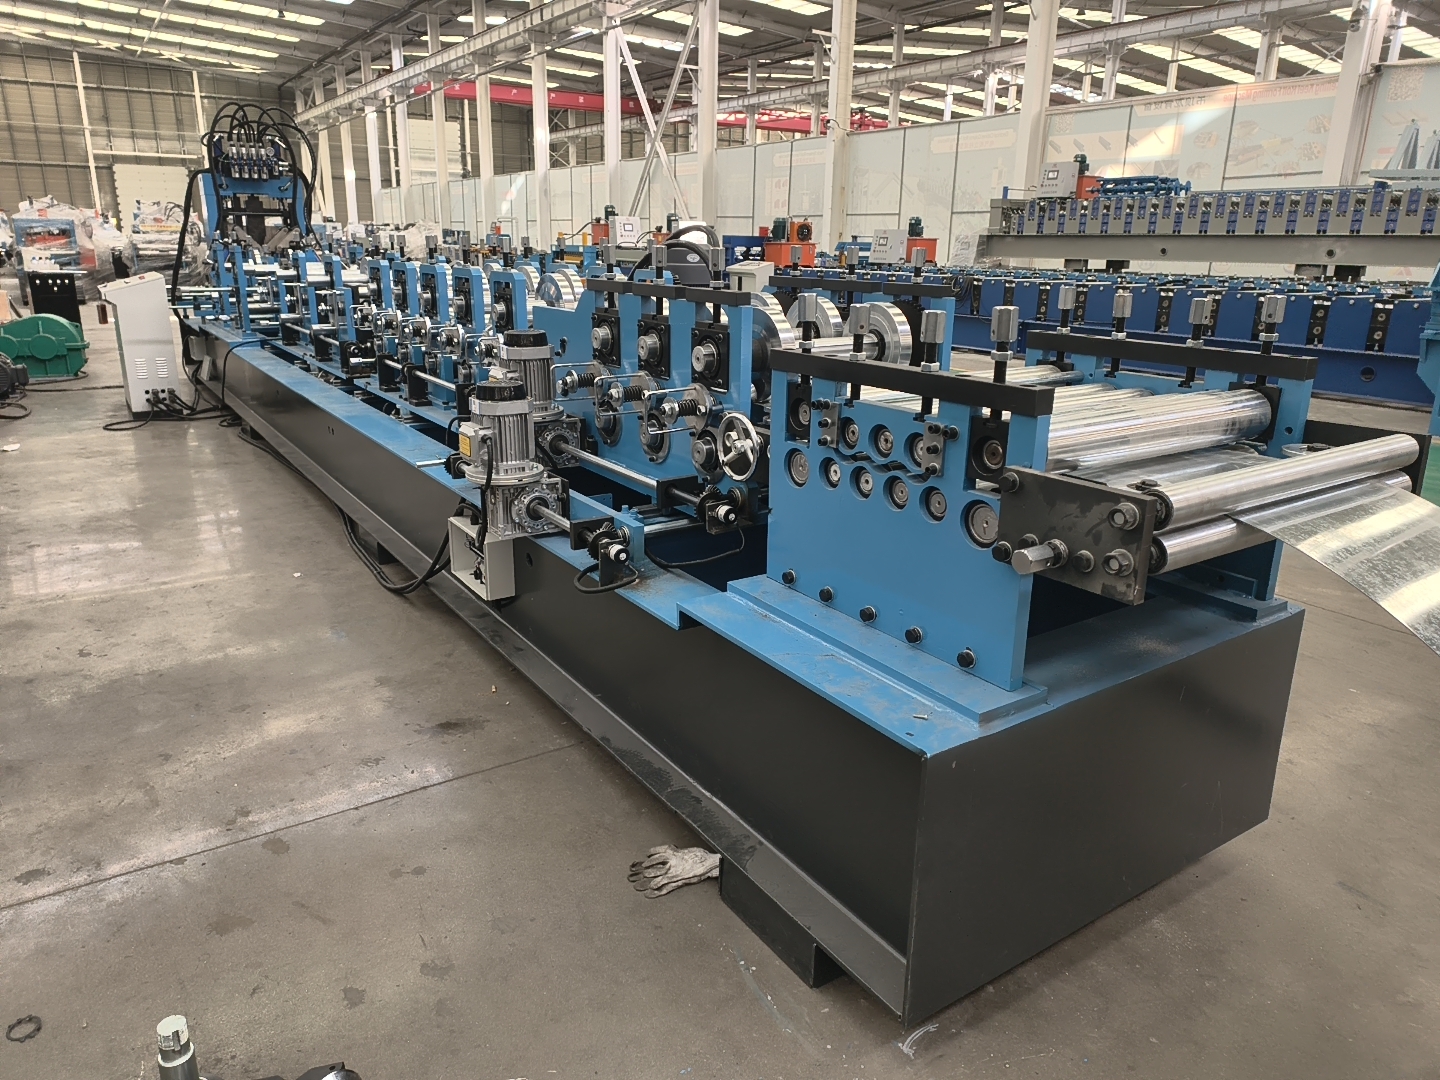
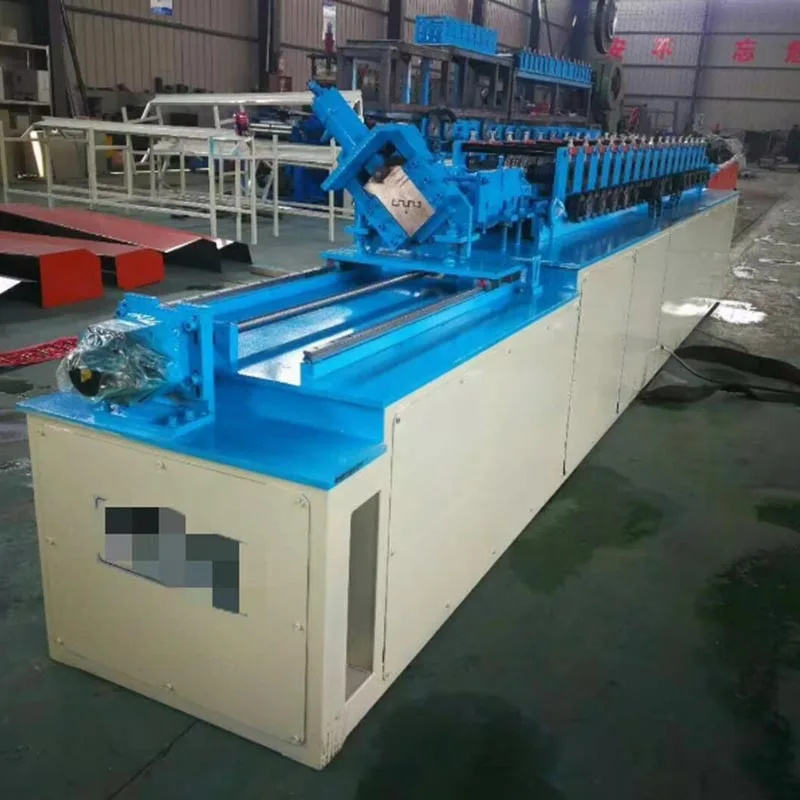
Pavarų dėžės varoma plieno valcavimo mašina, kurią gamina Parfu International Trading Co., Ltd., yra galinga pramoninė mašina. Jis naudojamas statybos pramonėje. Ši mašina apdoroja neapdoroto plieno ritinius. Gamina tikslias konstrukcines dalis. Šios dalys vadinamos plieninėmis smeigėmis, takeliais ir kanalais.
Jie sudaro šiuolaikinių pastatų skeletą arba „drakono kaulą“. Ši pavarų dėžė varoma plieno valcavimo mašina transformuojasi
statyba. Jis pakeičia lėtą rankinį darbą greita, automatizuota gamyba.
Pavadinimas „Gear Box“ kilęs iš pagrindinės pavaros sistemos. Ši sistema naudoja grūdintus krumpliaračius, kad užtikrintų didžiulę jėgą,
ilgaamžiškumas ir sklandus veikimas. Šios pavarų dėžės plieninės įrėminimo mašinos gali veikti ilgą laiką esant didelėms apkrovoms.
Jie
yra lengvojo plieno (LGS) rėmų gamybos darbiniai arkliai.
Kaip tai veikia?
Pavarų dėžės varoma plieno valcavimo mašina yra rulonų formavimo sistema. Jis palaipsniui, automatizuotai formuoja metalą
procesas. Ši sistema nesustodama paverčia žaliavą į baigtus rėmus.
A. Atsuktuvas / Decoiler
Tai yra išeities taškas. Tvirtas dekoileris laiko didelę plieno ritę. Jis sklandžiai išvynioja ritę ir
tiekia jį į mašiną. Daugelis decoilerių turi motorinius stabdžius. Tai užtikrina nuoseklų, kontroliuojamą įtampą
pašarų. Tai neleidžia ritei nevaldomai išsiskleisti.
B. Tiekimo vadovas ir niveliavimo įrenginys
Ši dalis nukreipia juostelę į mašiną ir išlygina jos pradinę kreivę. Ši kreivė turi būti pašalinta, kad
galutinis produktas yra tiesus ir tikslūs matmenimis.
C. Valcavimo staklynas / formavimo stotis
Tai yra mašinos širdis. Jį sudaro suporuotų riedėjimo velenų serija. Ant šių velenų, suprojektuoti pagal užsakymą
montuojami formavimo volai (arba štampai).
Progresyvus formavimas: Plieninė juostelė praeina per kiekvieną ritinėlių porą. Kiekviena stotis atlieka mažą, laipsnišką
lenkti. Pirmosios kelios stotys gali pradėti raukšlėti kraštus. Vėlesnės stotys palaipsniui sulanksto metalą į a
C formos, U formos ar kito sudėtingo profilio.
Pavarų dėžės pavara: kiekviena formavimo stoties velenų pora yra prijungta prie centrinio pavaros veleno. Šis ryšys yra
pagamintas per tvirtą pavarų dėžę. Pavaros užfiksuoja visus ritinukus į tobulą sinchronizavimą. Tai pašalina slydimą, garantuoja
nuoseklus ir kokybiškas produktas.
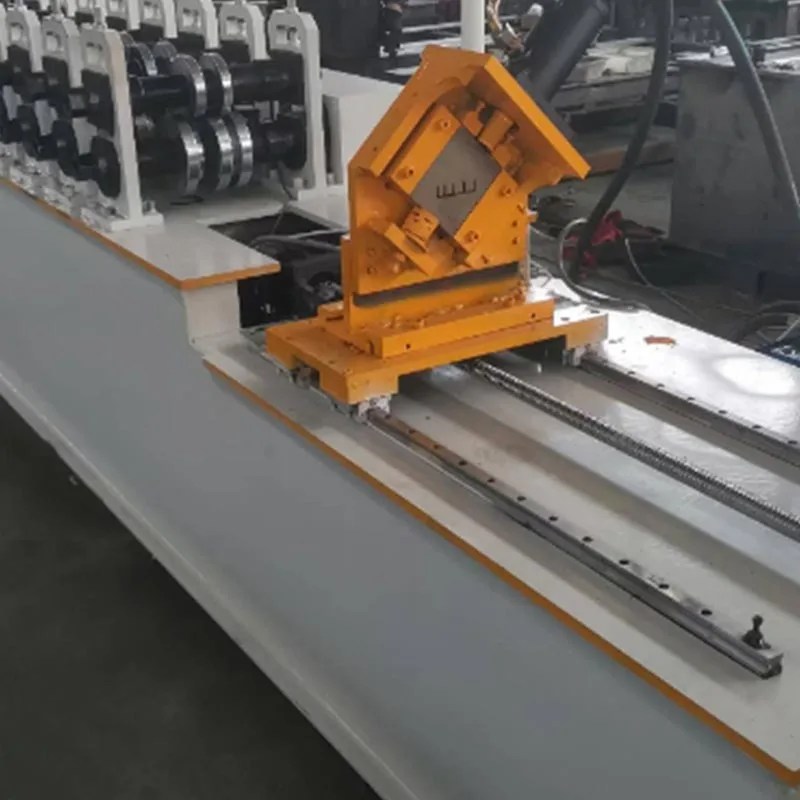
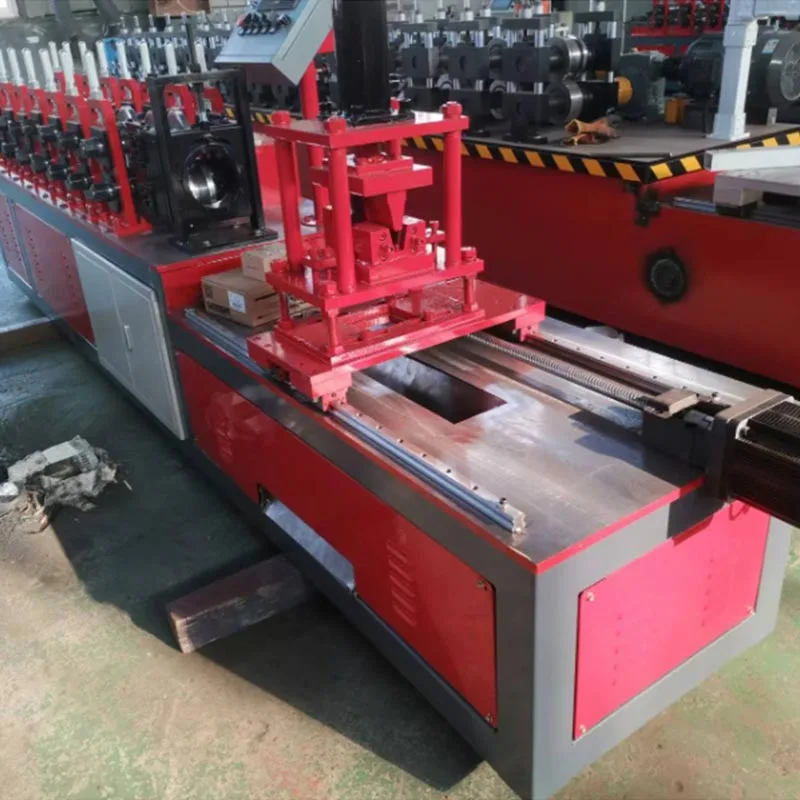
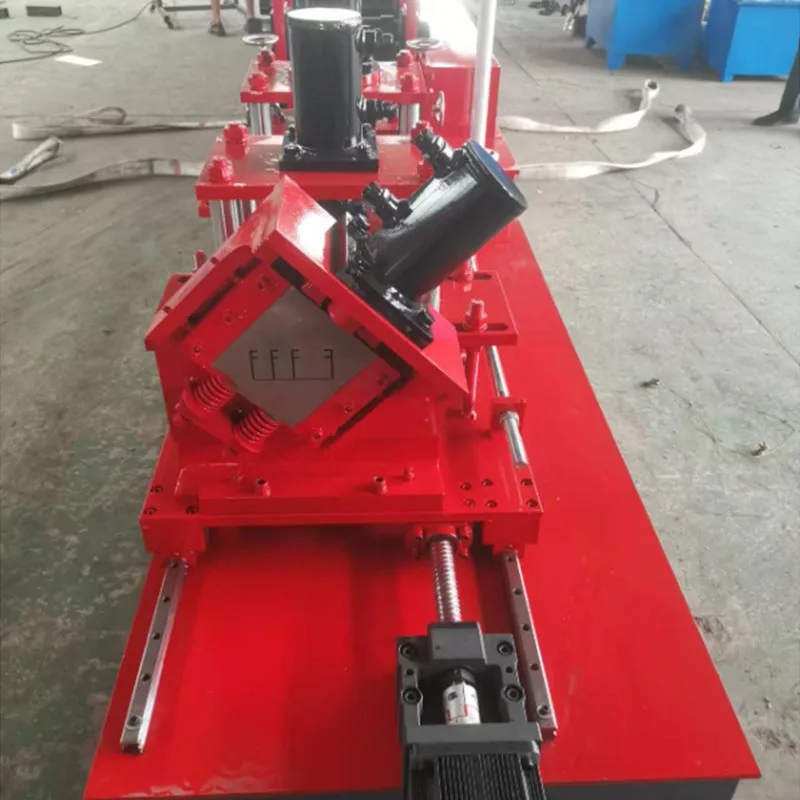
D. Perforavimo ir įpjovimo įrenginys
Ši pavarų dėžė varoma plieno valcavimo mašina dažnai turi integruotą perforavimo stotį. Jame naudojama hidraulinė arba servovaroma
perforatoriai, kad padarytų skyles smeigės tinklelyje. Tai prideda svarbių funkcijų, išskyrus pagrindinį formavimą. Šios skylės skirtos
elektros instaliacija, vandentiekio vamzdžiai ir mechaniniai ortakiai. Įpjovos įtaisai gali iškirpti dalis jų galuose
smeigės. Tai leidžia lengviau prisijungti prie takelių ar kitų komponentų.
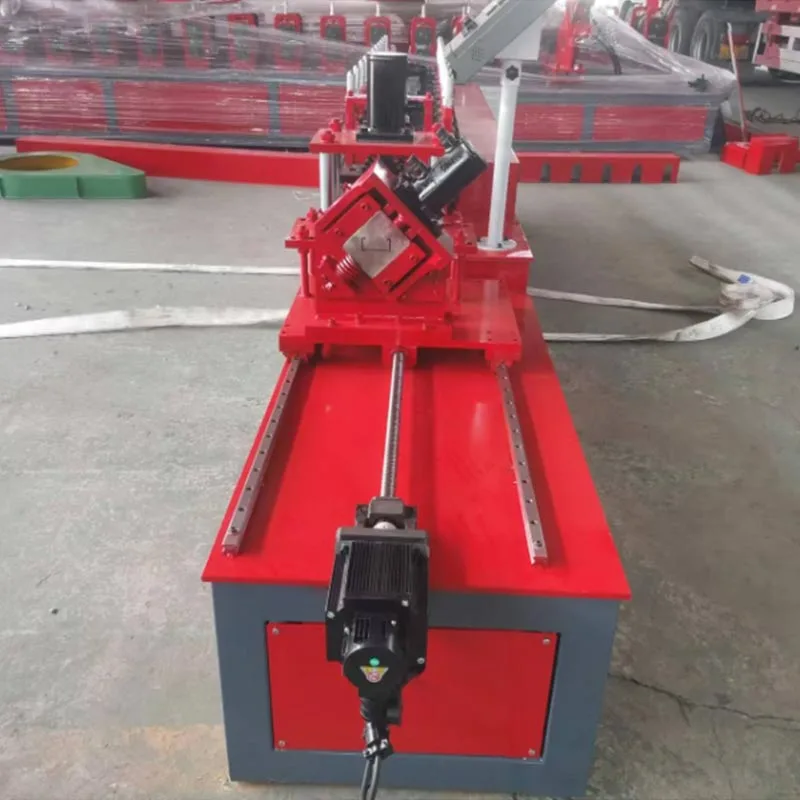
E. Pjovimo sistema
Visiškai suformuotas plienas supjaustomas pagal ilgį. Tai atliekama naudojant vieną iš dviejų pagrindinių sistemų:
Skrydžio atjungimas: tai didelės spartos sistema. Pjovimo agregatas juda sinchroniškai su judančiu profiliu
supjaustyti. Tada jis grįžta į pradinę padėtį. Tai leidžia tęsti gamybą be sustojimo. Jis idealiai tinka
didelės apimties išvestis.
Statinis atjungimas: mašina trumpam sustoja po kiekvieno pjovimo. Hidraulinė žirklė arba pjūklas švariai supjausto profilį. Tai a
paprastesnis, tvirtas sprendimas, kuris yra šiek tiek lėtesnis.
F. Valdymo sistema (PLC ir HMI)
Programuojamas loginis valdiklis (PLC) yra mašinos smegenys. Operatorius naudoja žmogaus ir mašinos sąsają (HMI)
jutiklinis ekranas, kad galėtumėte valdyti viską. Operatorius įveda tokius parametrus kaip:
Profilio tipas (pvz., smeigė, vikšras), pageidaujamas ilgis, kiekis, štampavimo raštas ir tarpai
PLC šias komandas vykdo labai tiksliai. Jis valdo dekoilerį, volelius, perforatorius ir pjaustytuvą.
G. Išeikvotų pašarų lentelė / Išeikvojimo lentelė
Paskutiniame etape supjaustyti gabalai ištraukiami iš mašinos. Tada jie tvarkingai sukrauti, paruošti
sujungimui ir transportavimui.
Įprasti parametrai ir specifikacijos
Pagrindinės specifikacijos, į kurias reikia atsižvelgti:
Medžiagos storis (materis): jis apibrėžia mašinos galimybes pagal suderinamo plieno storio diapazoną
su, paprastai nuo 0,4 mm iki 2,0 mm (apima maždaug 25–12 dydžių).
Medžiagos plotis: Šis parametras nustato giliausio smeigės flanšo ribą. Pavyzdžiui, 150 mm smeigtukui reikia a
ritė maždaug 300 mm pločio.
Formavimo greitis: nurodo, kiek metrų profilio pagaminama per minutę (mpm). Įprasti greičiai svyruoja nuo 15 iki
daugiau nei 45 mpm, tiesiogiai įtakojama mašinos galios ir konstrukcijos.
Roller Stations: The number of forming stages directly shapes product precision. More stations allow for smoother,
more complex profiles. Basic machines have 12-16 stations; advanced models have 20 or more.
Veleno skersmuo ir medžiaga: velenai turi būti tvirti ir standūs. Aukštos kokybės mašinose naudojamos kietos, daug anglies išskiriančios mašinos
plieniniai velenai. Jie dažnai grūdinami ir šlifuojami, kad būtų tikslus ir ilgas. Įprasti skersmenys yra 65 mm, 70 mm ir
80 mm.
Volo medžiaga: Formavimo volai pasižymi išskirtiniu atsparumu dilimui, pasiekiamu naudojant aukštos kokybės legiruotą plieną
(Cr12, Cr12MoV) ir grūdinimas iki HRC 58-62.
Pagrindinė variklio galia: tai pavaros variklio galia kilovatais (kW), kuri apibrėžia mašinos sukimo momentą ir
talpa storesnėms medžiagoms. Įprastos galios svyruoja nuo 5,5 kW iki 22 kW ar daugiau.
Valdymo sistema: Valdymo sistemą sudaro PLC (pvz., Siemens, Mitsubishi) ir HMI ekranas.
Perforavimo pajėgumas: perforavimo įrenginio našumas, matuojamas jo maksimaliomis skylėmis per minutę ir pramušimu
jėga (tonažas).
Pagrindiniai privalumai
Pavarų dėžė varoma plieno ritininio formavimo mašina suteikia didelių pranašumų, palyginti su rankiniu gamyba ir alternatyviu rėmu
sistemos.
Itin didelis efektyvumas: viena mašina kas valandą gali nupjauti šimtus metrų kadrų. Tai automatizuoja darbą
dešimčių rankų darbininkų.
Aukščiausias tikslumas ir nuoseklumas: kiekvienas pagamintas gabalas yra identiškas. Tai pašalina žmogiškąsias klaidas. Tai veda prie
greitesnis, lengvesnis ir tikslesnis surinkimas vietoje. Pastatai kyla tiesiau ir tikriau.
Nepaprastas stiprumas ir ilgaamžiškumas: pavarų dėžės pavaros sistema yra neįtikėtinai tvirta. Jis skirtas sunkiems,
nuolatinis naudojimas pramoninėje aplinkoje. Jis turi ilgą tarnavimo laiką su minimalia priežiūra.
Didelis lankstumas: pakeitus ritinėlių rinkinį („ritinėlio formą“), ta pati mašina gali gaminti skirtingus profilius.
Gamintojas gali greitai pereiti nuo smeigių gamybos prie vikšrų ar staktų. Tai padidina gamybos universalumą.
Žymus išlaidų sumažinimas: pradinę investiciją kompensuoja didelė grąža. Mašina smarkiai nusileidžia
sumažina darbo sąnaudas, mažina medžiagų atliekas ir pagreitina projekto užbaigimą, didindamas bendrą pelningumą.
Patobulinta sauga: dėl automatizavimo darbuotojams nereikia tvarkyti aštrių lakštų su įrankiais. Tai sumažina
pjūvių, įtempimų ir kitų sužalojimų dirbtuvėse rizika.
Pirminio naudojimo scenarijai
Šios pavarų dėžės varomos plieno valcavimo staklės yra būtinos atliekant bet kokią operaciją, susijusią su lengvo plieno karkasu.
Gyvenamųjų pastatų statyba: Šios mašinos dažniausiai naudojamos interjero ir komponentų gamybai
išorinės sienos, grindų sijos ir stogo santvaros gyvenamuosiuose ir daugiabučiuose namuose.
Komercinė konstrukcija: ši mašina idealiai tinka vidaus pertvarų, lubų grotelių ir komponentų gamybai
išorinės užuolaidinės sienos komerciniuose pastatuose, tokiuose kaip biurai, viešbučiai, ligoninės ir mokyklos.
Pramoninė statyba: sandėliams, gamykloms ir kitoms didelės apimties pramoninėms konstrukcijoms statyti, kai jos ilgos
būtini tarpatramiai ir švarios linijos.
Šalto formavimo plieno (CFS) gamyklos: tai pagrindiniai klientai. Įmonė specializuojasi
surenkamų sienų plokščių, santvarų ir kitų statybos pramonei skirtų komponentų gamyba.
Modulinė ir surenkama konstrukcija: tai auganti sritis. Mašininių komponentų tikslumas yra tobulas
skirta modulinei statybai ne vietoje, kai plokštės statomos gamykloje ir surenkamos vietoje.
Gamybos darbo eiga
Procesas nuo žaliavos iki gatavo produkto yra supaprastintas, nenutrūkstamas srautas.
1 veiksmas: užsakymas ir programavimas
Operatorius perduoda visas užsakymo specifikacijas, įskaitant profilio matmenis, ilgį, kiekį ir perforavimą
šablonai – iš pirkimo užsakymo tiesiai į mašinos PLC naudojant HMI ekraną.
2 veiksmas: medžiagos pakrovimas
Po to, kai šakinis krautuvas įkelia ritę į dekoilerį, operatorius tiekia priekinį galą per išlyginimo įrenginį ir
į pirmuosius formavimo volelius.
3 veiksmas: mašinos sąranka (ritinio keitimas – jei reikia)
Norint pereiti prie kito profilio, operatorius turi pakeisti velenų formavimo velenus – tai procesas
yra daugiausiai laiko reikalaujantis pakeitimo veiksmas. Šiuolaikinės mašinos siekia, kad šis procesas būtų kuo greitesnis
galima.
4 žingsnis: formavimo ir štampavimo procesas
Operatorius paleidžia mašiną. Decoiler tiekia plieninę juostelę. Formuojant perforavimo mazgas
kartu sukuria iš anksto užprogramuotas skylutes.
5 veiksmas: pjovimas pagal ilgį
Visiškai suformuotas ir perforuotas profilis pasiekia pjovimo sistemą. Skraidanti atjungimo sistema juda kartu su profiliu,
atlieka švarų pjūvį ir grįžta į pradinę padėtį. Procesas yra nuolatinis.
6 veiksmas: išvestis ir krovimas
Gatavi gabalai išvežami, sukraunami, sujungiami ir ženklinami etiketėmis, todėl jie yra paruošti siuntimui.
7 veiksmas: kokybės kontrolė
Siekdami užtikrinti pastovią kokybę, darbuotojai periodiškai tikrina matmenis, formą ir skylių išdėstymą
specifikacijas. Tai užtikrina nuolatinį mašinos kalibravimą ir atitiktį standartams.
Hot Tags: Pavarų dėžės varoma plieno rulonų formavimo mašina
Siųskite užklausą „Parfu“, kad gautumėte informacijos apie valcavimo mašinų, sumuštinių plokščių mašinų, valcavimo mašinų priedų kainas ir projekto informaciją. Mes garantuojame atsakymą per 24 valandas.
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu.Privatumo politika