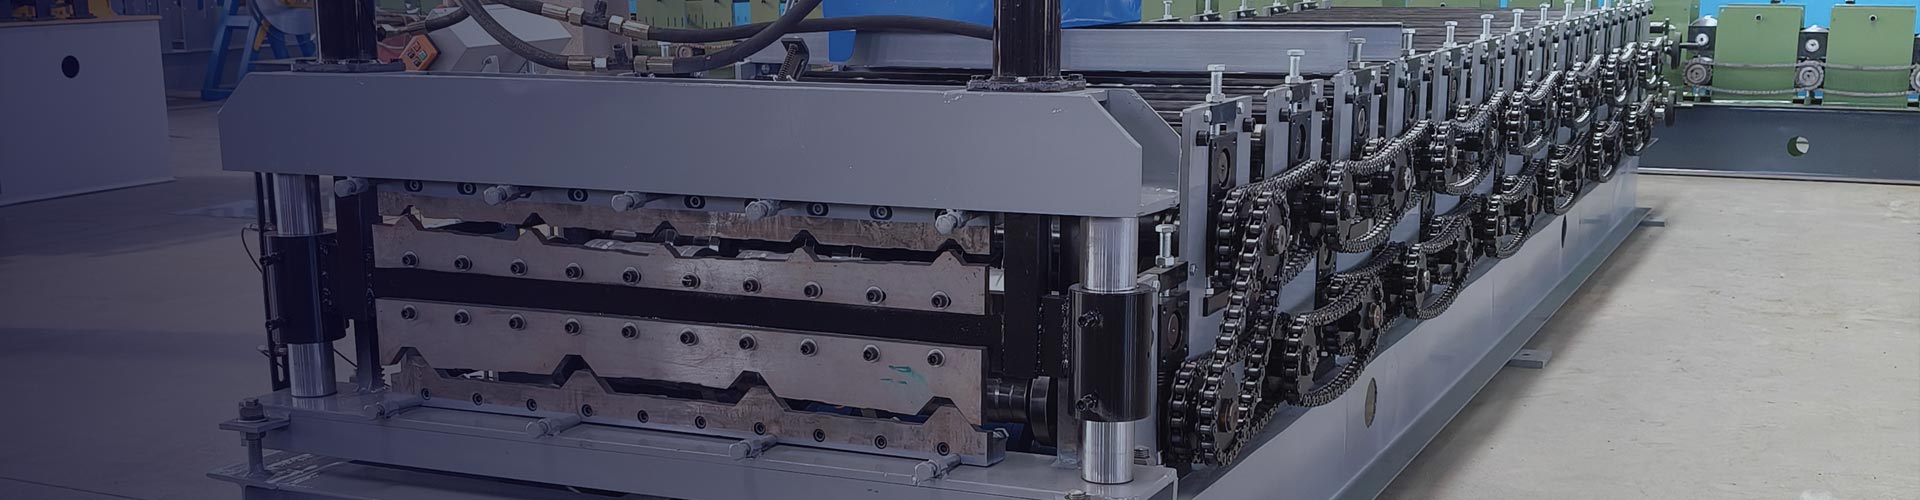
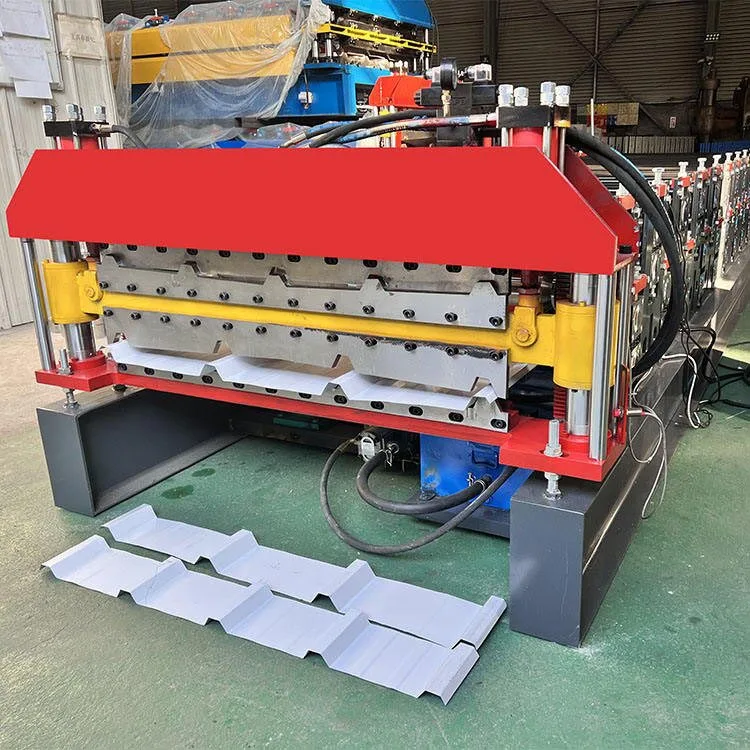
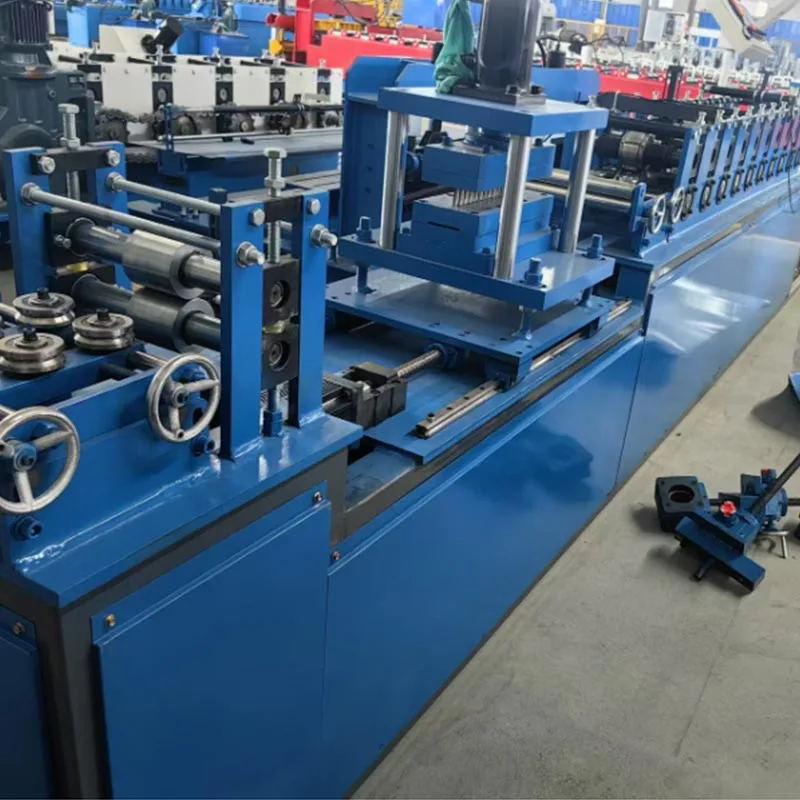
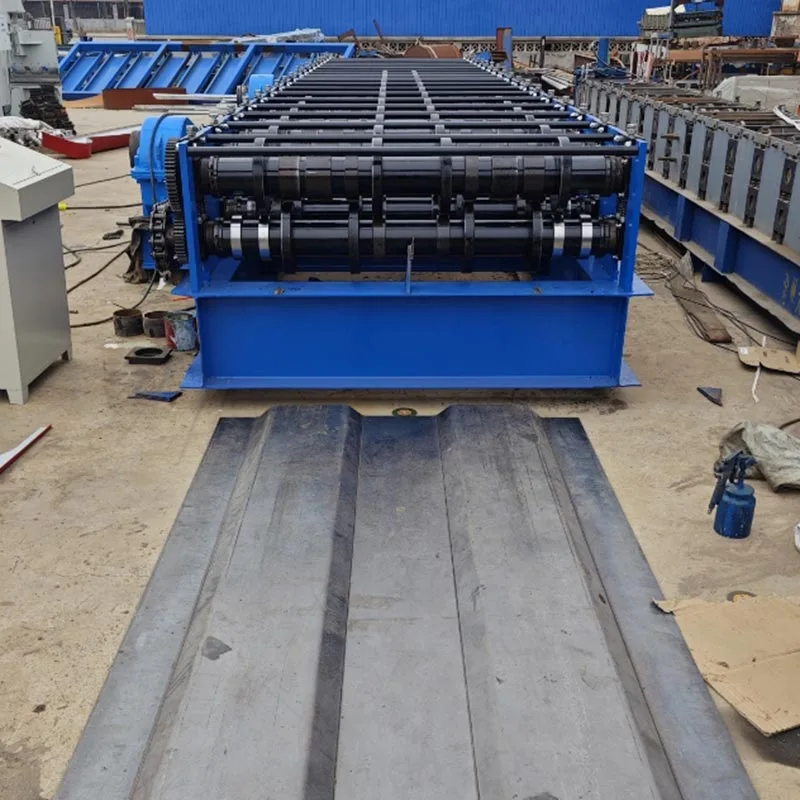
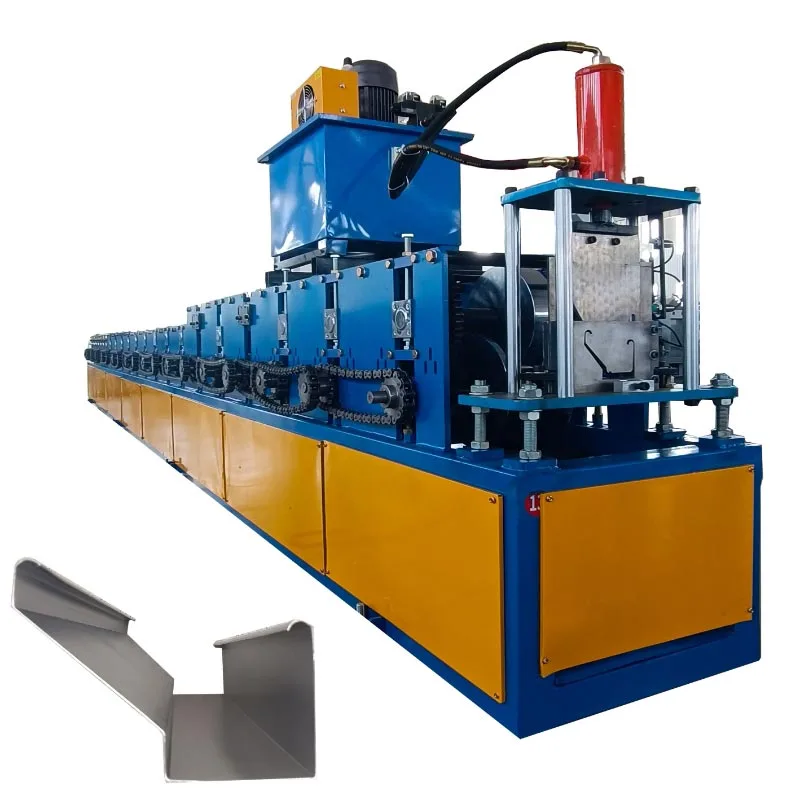
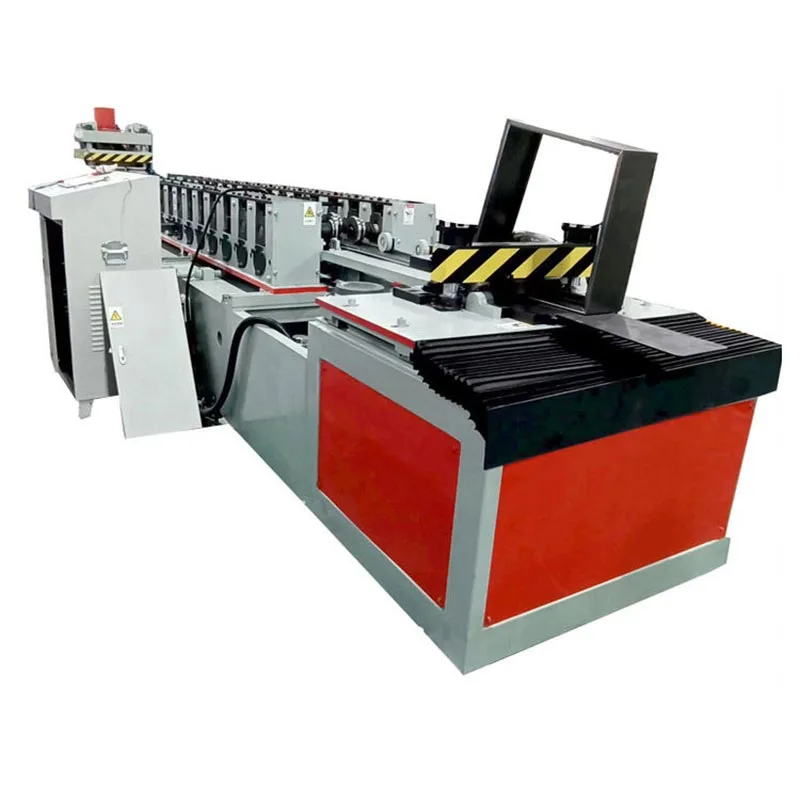
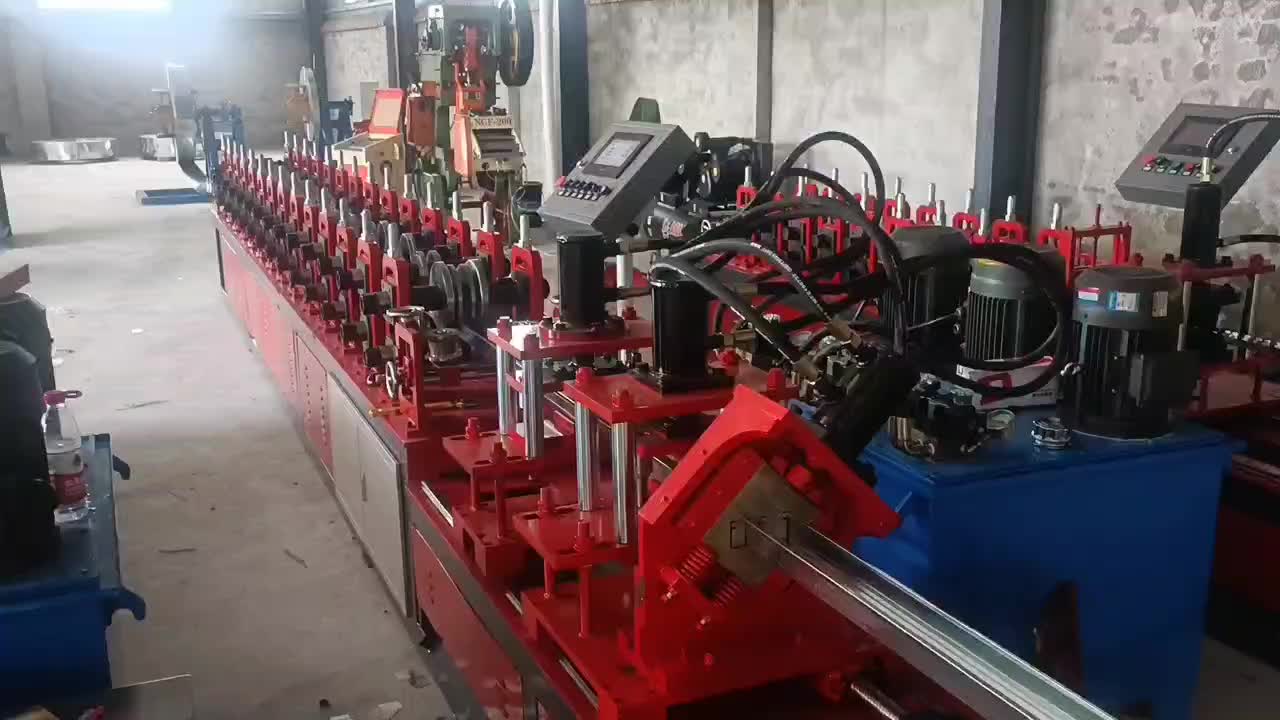
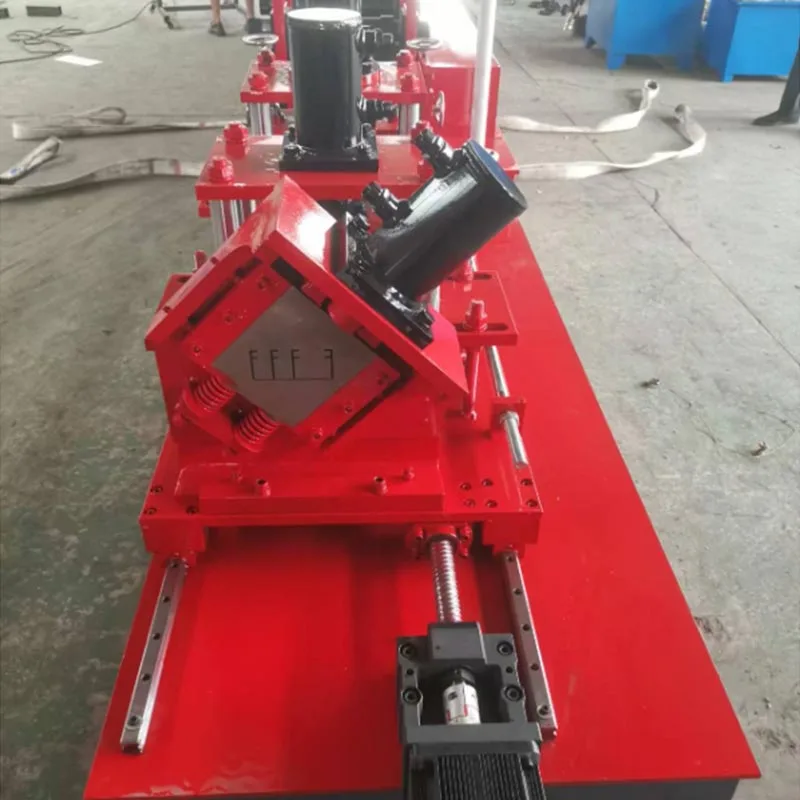
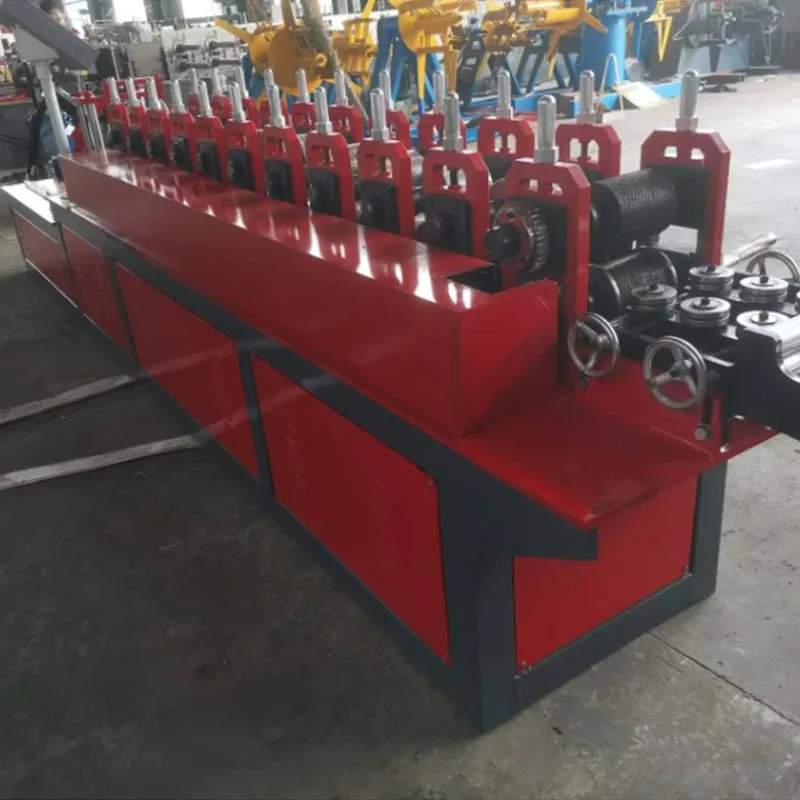
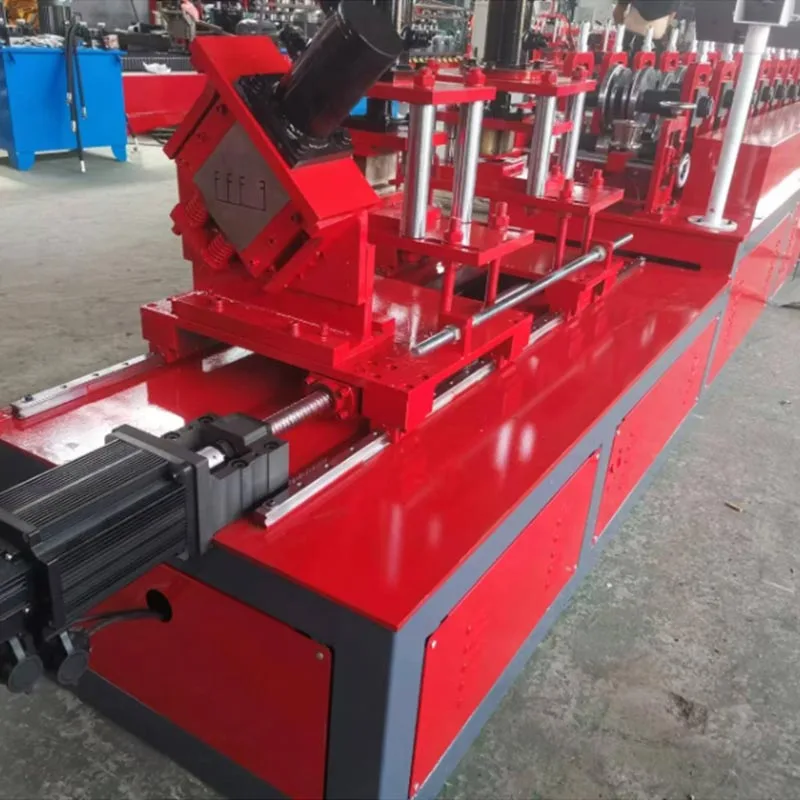
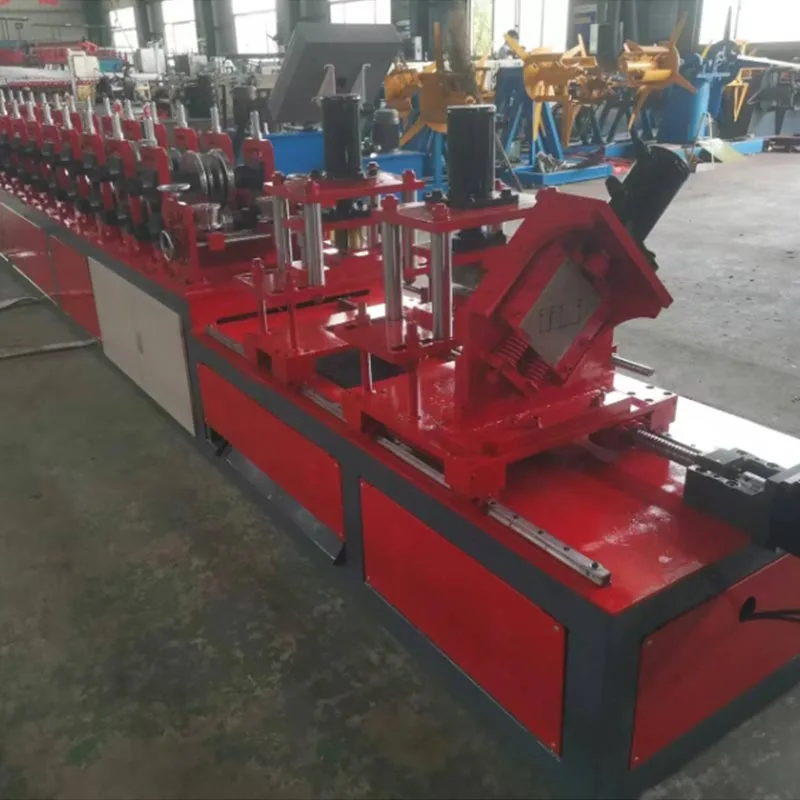
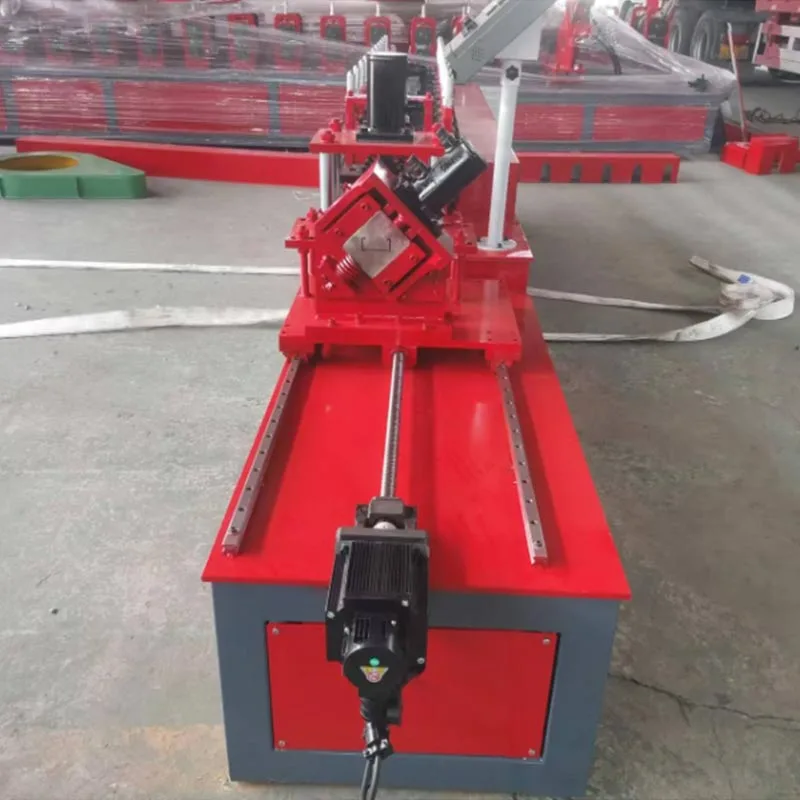
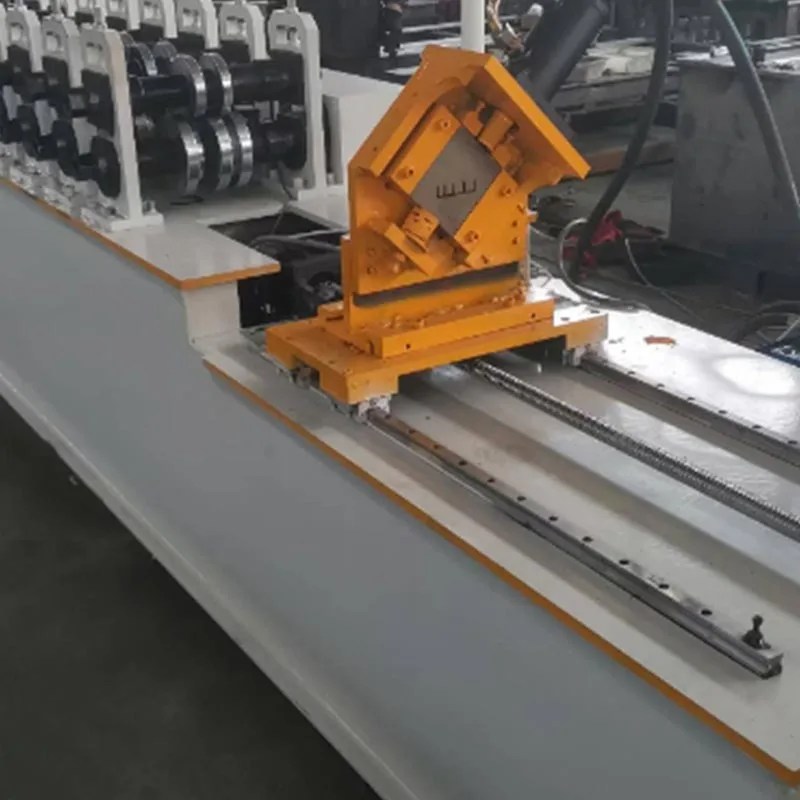
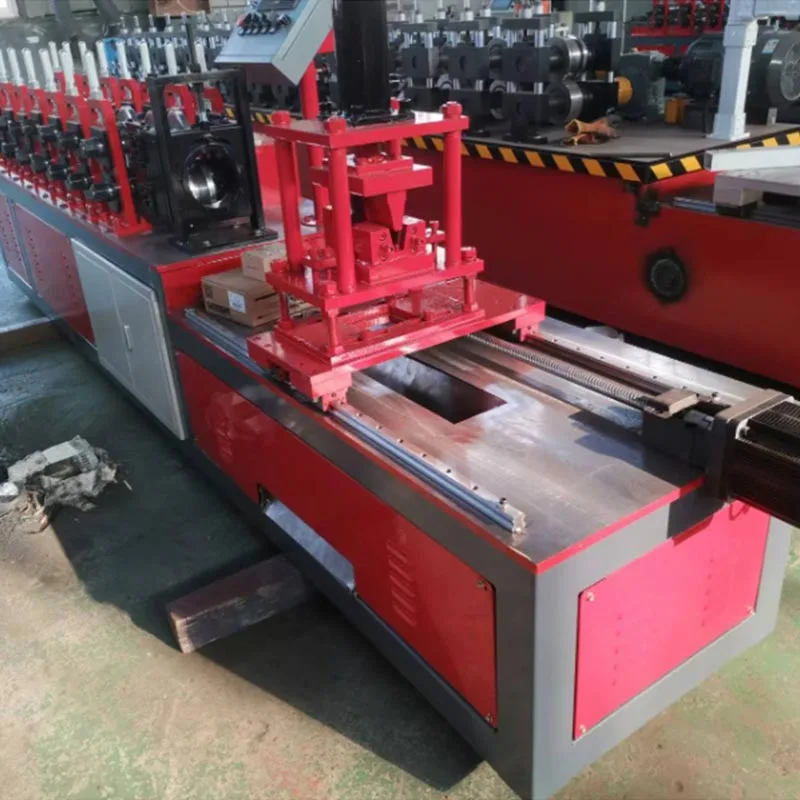
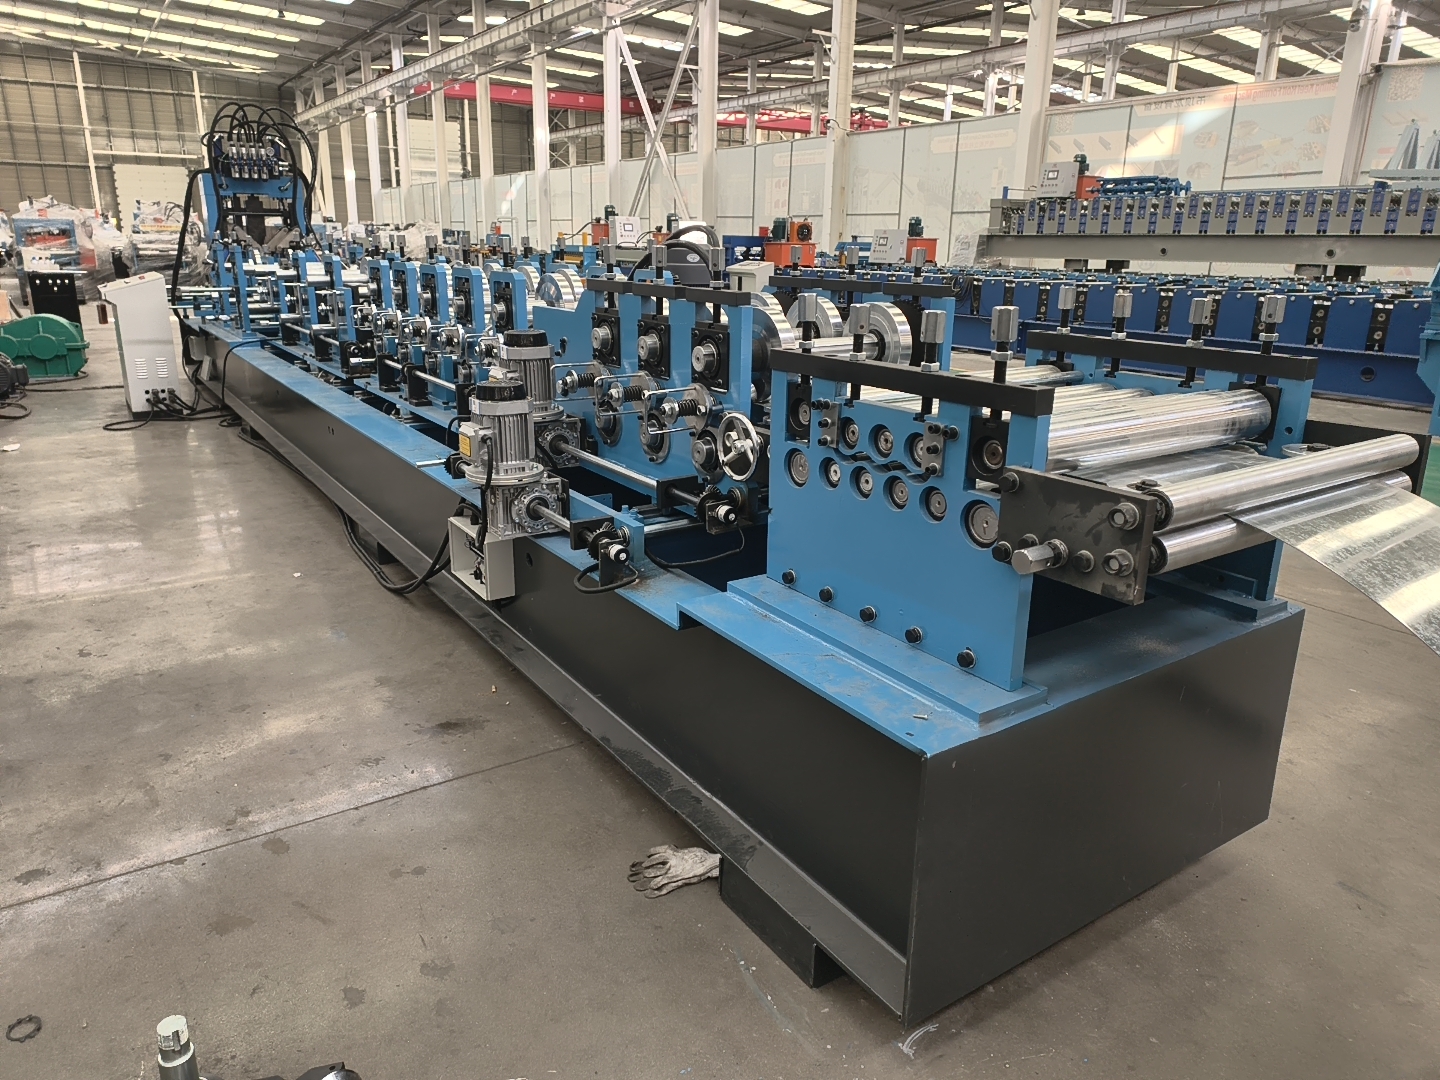
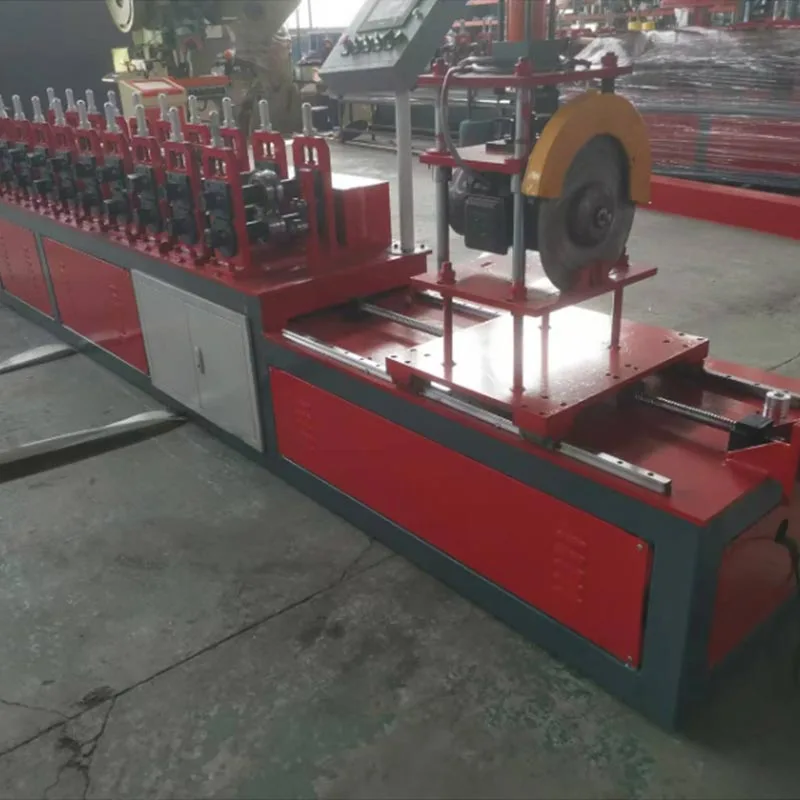
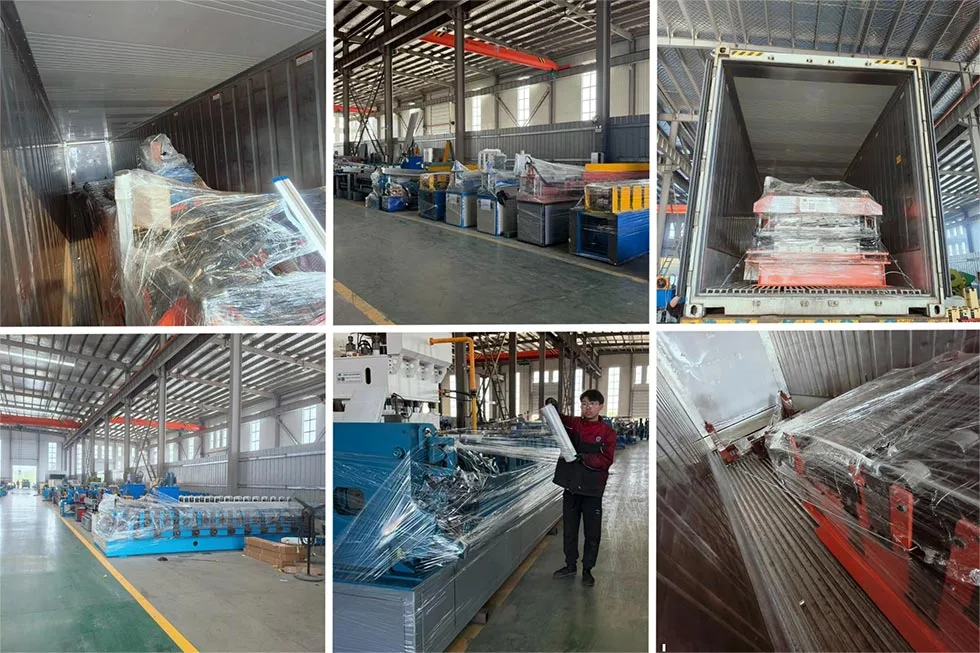
„Parfu International Trading Co., Ltd.“ pagaminta „Light Steel Kiel Machine“ du viename mašina yra pažangi pramoninės įrangos dalis. Jis skirtas statybų pramonei. Ši mašina gamina du esminius kadravimo komponentus. Tai vertikalios smeigės ir takelis (taip pat vadinami viršutiniu ir apatiniu bėgiku arba dangaus ir žemės kiliu).
Tradiciškai šiems profiliams reikėjo dviejų atskirų mašinų. Ši nauja „du viename“ sistema apjungia abi funkcijas. Tai
yra
labai efektyvus ir vietą taupantis sprendimas. Lengvojo plieno kilio mašina du viename mašina formuoja šiuos komponentus iš
suvyniotas
cinkuoto plieno juostos. Jis veikia dideliu tikslumu ir greičiu.
Ši mašina yra gyvybiškai svarbi šiuolaikinei gipso kartono ir lengvo plieno rėmo konstrukcijai. Tai
padeda
sukurti sienų ir lubų skeletą. Jo integruotas dizainas yra reikšmingas žingsnis į priekį statant
medžiagų gamyba.
Išsamus aprašymas
Lengvojo plieno kilio mašina „Du viename“ yra visa ritinių formavimo sistema. Tai nėra paprasta mašina. Procesas
prasideda nuo išvyniojimo (išmokėjimo stendo). Jo užduotis yra laikyti žaliavos ritę ir sklandžiai tiekti ją į ritę
gamybos linija.
A. Tai yra išeities taškas.
Jame telpa didelė žaliavos ritė. Medžiaga paprastai yra cinkuota plieno juosta. Atsuktuvas maitina
sklandžiai ir nuosekliai įdėkite į mašiną. Jis dažnai turi stabdymo mechanizmą. Tai apsaugo nuo ritės
išsivynioja per greitai.
B. Kreipiklis ir niveliavimo įtaisas
Šis įrenginys koreguoja kreives ir pašalina plieninės juostos posūkius. Jis išlygina medžiagą prieš formuojant
procesas. Tai labai svarbu gaminant tiesius ir tikslius gaminius.
C. Servo varomas atsuktuvas (neprivalomas, bet įprastas)
Tai sudėtinga šėrimo sistema. Jis naudoja servo variklį didelio tikslumo valdymui. Jis traukia medžiagą
į priekį tiksliu ilgiu. Tai būtina pjaustymo iki ilgio procesui. Tai užtikrina kiekvieną smeigę ir takelį
yra tokio pat nurodyto ilgio.
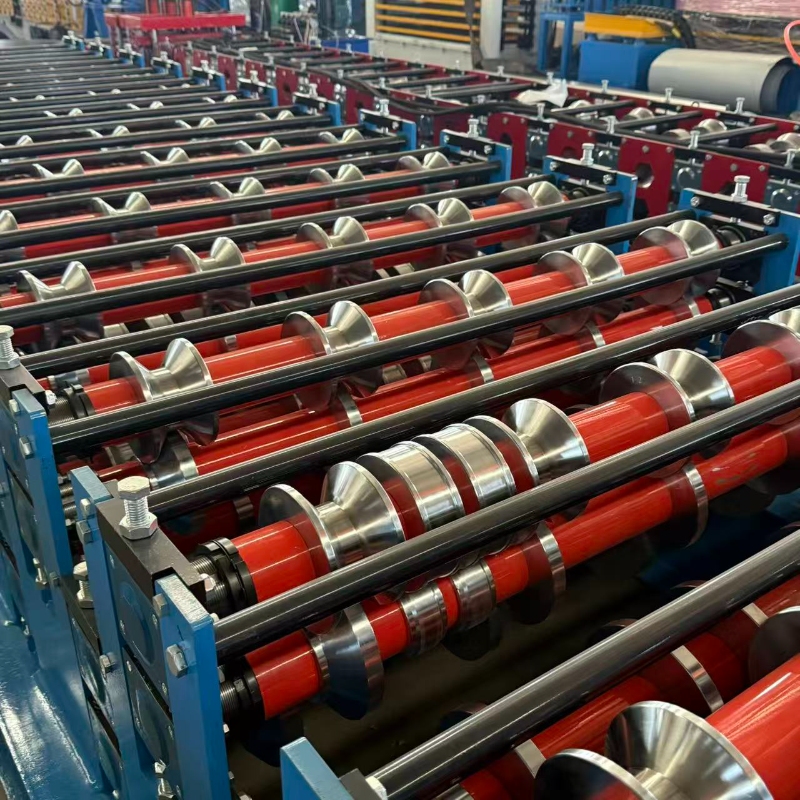
D. Pagrindinė valcavimo stotis
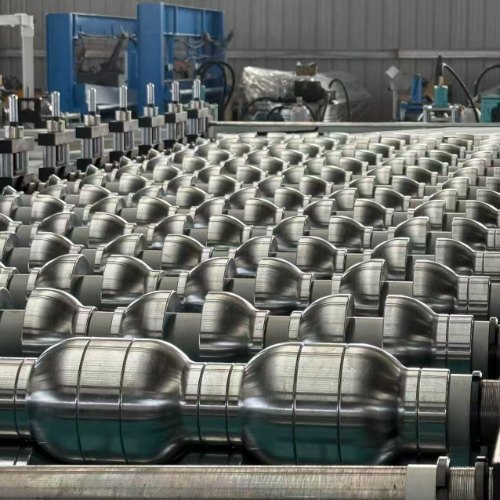
Tai yra mašinos širdis. Jį sudaro valcavimo staklių stovai. Kiekvienas stovas turi rinkinį grūdintų
plieniniai volai (štampai). Šių ritinėlių forma yra specifinė.
Juostelė praeina per kiekvieną iš eilės stovą. Kiekviename žingsnyje volai palaipsniui sulenkia plieną. Jie ją formuoja
į galutinį profilį. Mašinai „du viename“ ši stotis skirta formuoti tiek smeigių, tiek vikšrų profilius.
E. Profilio perjungimo mechanizmas
Tai yra pagrindinė funkcija, dėl kurios jis yra „du viename“. Tai nėra dvi mašinos, sujungtos varžtais. Tai vienas protingas
sistema. Perjungimas gali būti atliekamas dviem pagrindiniais būdais:
Rankinis ritinėlių keitimas: operatorius fiziškai keičia kai kuriuos volelius formavimo stotyje. Šis metodas yra
ekonomiškai efektyvus. Jis tinka gamykloms, kuriose nereikia dažnai keisti profilių.
Automatinis / servo perjungimas: tai pažangesnė sistema. Mašina naudoja servo variklius, kad perstumtų tam tikrus ritinius
ir iš pozicijos. Perjungimas atliekamas per valdymo skydelį. Tai greita ir reikalauja minimalaus rankų darbo.
Tai labai sumažina prastovų laiką tarp gamybos paleidimų.
F. Perforavimo ir įpjovimo įrenginys
Smeigėms dažnai reikia skylių vandentiekiui ir elektros instaliacijai. Bėgiams gali prireikti įpjovų sujungimui arba sutvirtinimui.
Šiame įrenginyje yra hidrauliniai arba pneumatiniai perforatoriai. Jis sukuria šias skyles ir įpjovas dideliu tikslumu.
Perforavimo modelis yra programuojamas.
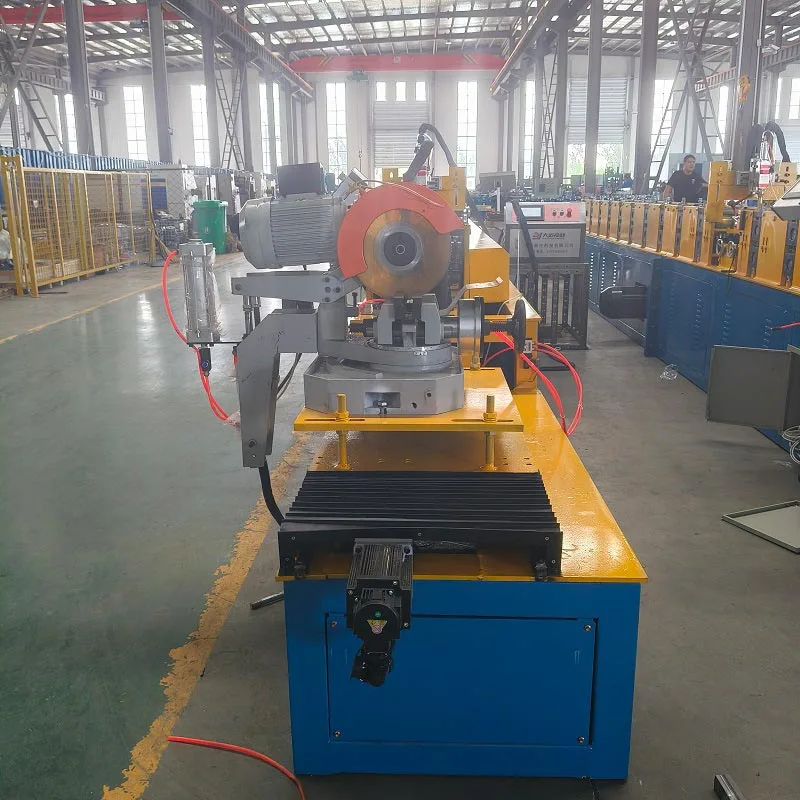
G. Pjovimo sistema
Po to, kai profilis yra visiškai suformuotas, jis supjaustomas iki ilgio. Paprastai tai daroma greitaeigiu hidrauliniu skraidymu
nupjautas pjūklas. Pjaustyklė juda kartu su medžiaga. Pjūvis atliekamas švariai, be įbrėžimų. Tada grįžta į pradžią
padėtis kitam kūriniui. Pjovimo ilgis nustatomas valdymo sistemoje.
H. Išvesties lentelė ir krautuvas
Paruoštos smeigės arba vikšrai išvežami iš mašinos. Išvesties lentelė juos gauna. Dažnai automatinis
stakeris skaičiuoja gabalus. Jis sujungia juos į tvarkingas rietuves, kad būtų lengva tvarkyti ir išsiųsti. Tai automatizuoja finalą
proceso žingsnis.
Standartiniai parametrai
Šių lengvųjų plieninių kelių mašinų du viename mašinos parametrai gali skirtis priklausomai nuo gamintojo ir modelio. Čia yra tipiški
specifikacijos:
Parametras
Specifikacijų diapazonas
Pastabos
Medžiagos storis
0,4 mm - 1,2 mm
Dažniausiai 0,5 mm, 0,6 mm, 0,8 mm daugeliui programų.
Medžiagos plotis
100 mm - 200 mm
Tai reiškia plieno ritės plotį.
Gatavo gaminio matmenys
- Smeigės gylis
50 mm - 150 mm
Įprasti dydžiai: 50 mm, 75 mm, 100 mm, 150 mm.
- Trasos plotis
Atitinka smeigės gylį
Trasa sukurta taip, kad puikiai priglustų prie smeigės.
Gamybos greitis
15-45 metrai per minutę
Greitis priklauso nuo profilio sudėtingumo ir mašinos modelio.
Ritinio formavimo stotys
18 - 25 stotys
Daugiau stočių leidžia sklandžiau ir tiksliau formuoti.
Pagrindinė variklio galia
10 AG - 25 AG
Maitina ritininio formavimo stotis.
Valdymo sistema
PLC su jutikliniu ekranu
Tokie prekių ženklai kaip „Siemens“, „Mitsubishi“ ar „Allen-Bradley“ yra įprasti.
Pjovimo tikslumas
± 0,5 mm
Labai didelis tikslumas užtikrina vienodą dalių ilgį.
Pagrindiniai privalumai
Jis apjungia dvi funkcijas, bet užima mažiau vietos nei dvi atskiros mašinos. Tai reiškia mažesnį pėdsaką ir
žymiai mažesnės grindų ploto, įrengimo ir priežiūros išlaidos.
Tai viena mašina vietoj dviejų. Taip sutaupoma daug vietos gamykloje.
Pradinė investicija mažesnė nei perkant dvi atskiras mašinas.
Tai sumažina išlaidas elektrai ir priežiūrai.
Didelis lankstumas ir greitas pakeitimas:
Gamintojai gali lengvai perjungti smeigių ir vikšrų gaminimą.
Tai leidžia jiems greitai reaguoti į rinkos poreikius.
Automatinis perjungimas užtikrina sklandų ir greitą perjungimą. Taip prastovos laikas yra minimalus.
Aukščiausia gamybos kokybė:
Integruotas dizainas užtikrina, kad smeigių ir vikšrų profiliai būtų puikiai suderinti. Dėl to geriau priglunda,
tvirtesnis pastato karkasas. Ritininio formavimo procesas sukuria vientisą, aukštos kokybės produktą.
Darbo taupymas ir naudojimo paprastumas:
Vienai mašinai reikia tik vieno ar dviejų operatorių.Automatizuotas procesas sumažina aukštos kvalifikacijos darbo jėgos poreikį
PLC valdymo sistema užtikrina paprastą ir intuityvų valdymą.
Padidėjęs bendras našumas:
Visas procesas nuo ritės iki gatavo padėklo yra nenutrūkstama ir labai optimizuota kelionė. Tai integruota
Šis metodas žymiai padidina bendrą našumą.
Didelis greitis ir minimalus prastovos laikas padidina našumą per pamainą.
Tai padidina gamintojo pajėgumus ir pelningumą.
Taikymo scenarijai
Ši lengvo plieno kilio mašina „du viename“ specializuojasi gaminant įvairius pagrindinius komponentus
statybos sistemos.
Vidinės pertvaros:
Ji gamina smeiges ir vikšrus nelaikančioms sienoms pastatų viduje. Jie naudojami biuruose, viešbučiuose,
ligoninėse ir gyvenamuosiuose butuose.
Pakabinamos lubos:
Mašinos universalumas apima tikslų pagrindinių bėgelių ir sienų kampų pagaminimą pakabinamų lubų tinkleliui
sistemos.
Lengvojo plieno rėmas (LGSF):
Šiuolaikinėje statyboje ištisi pastatai gaminami iš šaltai formuotų plieninių karkasų. Ši mašina yra skirta
gaminant šioms konstrukcijoms reikalingus sienų karkasus.
Medžiagų gamintojai:
Pagrindiniai vartotojai yra gamyklos, kurios specializuojasi lengvųjų plieninių kilio profilių gamyboje statybų rinkai.
Šias medžiagas jie tiekia statybų įmonėms ir platintojams.
Gamybos darbo eiga
„Light Steel Keel Du-in-One“ mašina veikia aiškia, logiška seka.
1 veiksmas: paruošimas ir sąranka
Ant išvyniotuvo uždėkite cinkuoto plieno ritę. Tada operatorius turi jį saugiai užfiksuoti. The
priekinis juostos galas tiekiamas rankiniu būdu per kreiptuvą ir į pirmąją formavimo stotį. Valdymo skydelyje,
operatorius pasirenka norimą profilį (smeigtuką arba takelį). Operatorius nustato reikiamą ilgį, kiekį ir
štampavimo detalės darbui konfigūruoti.
2 veiksmas: ritinio formavimo procesas
Įsijungia pagrindinis variklis. Kiekvienoje stotyje volai pradeda suktis. Plieninė juostelė ištraukiama per mašiną. Tai
eina per kiekvieną formavimo stotį. Forma palaipsniui sulenkiama į galutinę C formą (smeigę) arba U formą (taką)
profilį. Jei mašina turi automatinį perjungiklį, atitinkami ritinėliai patys prisitaiko prie pasirinkto profilio.
3 veiksmas: perforavimas ir įpjovimas
Kai suformuotas profilis juda į priekį, jis praeina po perforavimo bloku. Hidrauliniai smūgiai nusileidžia. Jie kuria
tikslios skylės smeigių tinkle arba įpjovos bėgiuose. Tai vyksta nuolatiniu judesiu.
4 veiksmas: pjovimas pagal ilgį
Visiškai suformuotas ir perforuotas profilis tęsiasi iki pjovimo vietos. Jutiklis aptinka profilio priekį. The
servo decoiler užtikrina, kad būtų tiekiamas tinkamas ilgis. Skraidantis pjūklas prispaudžiamas prie profilio. Tai juda
su juo. Pjūklo diskas daro švarų, kvadratinį pjūvį. Baigus pjovimą, pjūklas automatiškai įsitraukia ir
grįžta į tikslią pradinę padėtį.
5 veiksmas: išvestis ir krovimas
Pagaminta smeigė arba takelis perduodamas į išvesties lentelę. Automatinis skaitiklis seka gamybą, o vieną kartą a
Pasiektas iš anksto nustatytas kiekis, sukrovimo mechanizmas suformuoja juos į tvarkingą ryšulį. Tada šis paketas yra paruoštas
surišimas ir pašalinimas.
6 veiksmas: perjunkite ir pakartokite
Produktus perjungti paprasta: operatorius pasirenka naują HMI profilį. Mašina arba pati susireguliuoja, arba
veda operatorių per pokyčius. Tada gamyba kartojama naujai partijai.
Daugiau nei mašina, lengvasis plieninis kilio aparatas du viename yra strateginis patobulinimas: neprilygstamas lankstumas, reikšmingas
išlaidų sumažinimas ir aukšta kokybė. Automatizuojant smeigių ir vikšrų gamybą, tai leidžia gamintojams susitikti
pelningai patenkinti pasaulinę paklausą, todėl tai yra galutinė efektyvaus lengvo plieninio rėmo gamybos technologija.
Hot Tags: Lengvo plieno kilio mašina „Du viename“ mašina
Siųskite užklausą „Parfu“, kad gautumėte informacijos apie valcavimo mašinų, sumuštinių plokščių mašinų, valcavimo mašinų priedų kainas ir projekto informaciją. Mes garantuojame atsakymą per 24 valandas.
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu.Privatumo politika